Auf einer Blasfolienanlage wird zum ersten Mal eine Verbindung auf Stärkebasis betrieben, und die Blase kollabiert innerhalb von zwanzig Minuten. Die Stärke war nicht das Problem. Das Harz befand sich in einem feuchten Lagerhaus, wurde ohne Trocknung zugeführt und bei Fasstemperaturen verarbeitet, die hoch genug waren, um die Stärkemoleküle abzubauen, bevor sie die Matrize erreichten.
Bei biologisch abbaubaren Materialien auf Stärkebasis handelt es sich eher um eine Familie von Formulierungen als um ein einzelnes Polymer, und die Unterschiede zwischen diesen Formulierungen entscheiden darüber, ob ein Produktionslauf erfolgreich ist. Die kurze Antwort zuerst: Thermoplastische Stärke allein ist kostengünstig und biologisch schnell abbaubar, aber für die meisten Verpackungsaufgaben ist sie zu feuchtigkeitsempfindlich und zu schwach. Tatsächlich wird in kommerziellen Mengen Stärke gemischt mit biologisch abbaubaren Polyestern wie PBAT, PBST oder PLA mit einem Stärkegehalt von etwa 10 bis 40 Prozent geliefert. Das Mischungsverhältnis ist der größte Einflussfaktor auf Kosten, Zugfestigkeit und Abbaugeschwindigkeit und die erste Zahl, nach der ein ernsthafter Käufer fragt.
Im Folgenden wird erläutert, warum das so ist, welche Güteklassen es gibt, was in einer Spezifikation zu berücksichtigen ist und wo die tatsächlichen Risiken zwischen einer Laborprobe und einer Containerladung liegen.
Native Stärke liegt in Form halbkristalliner Körnchen vor, die aus zwei Glukosepolymeren bestehen: Amylose, die weitgehend linear ist, und Amylopektin, das stark verzweigt ist. Das Verhältnis zwischen ihnen variiert je nach Quelle. Maisstärke enthält typischerweise etwa 25 bis 28 Prozent Amylose, Kartoffelstärke eher 20 Prozent und Wachsmais nahezu Null. Diese einzelne Zahl verändert die Foliensteifigkeit, das Siegelverhalten und die Geschwindigkeit, mit der sich das Material auf dem Regal zurückbildet.
Um verarbeitbar zu werden, muss das Granulat aufgeschlossen werden. Unter Hitze, Scherung und einem Weichmacher brechen Wasserstoffbrückenbindungen im Inneren des Granulats auf und das Material verwandelt sich in eine Schmelze, die extrudiert werden kann. Dabei handelt es sich um thermoplastische Stärke, meist abgekürzt als TPS. Glycerin ist der häufigste Weichmacher, oft in Kombination mit Sorbitol oder Wasser. Der Glyceringehalt ist der praktische Drehknopf: Mehr Weichmacher ergibt einen weicheren, flexibleren Film, erhöht aber auch die Migration, Klebrigkeit und Feuchtigkeitsaufnahme.
Das Verarbeitungsfenster ist enger, als die meisten Polyolefinverarbeiter erwarten, und es lohnt sich, es in Zahlen anzugeben, da hier die meisten fehlgeschlagenen Versuche ihren Ursprung haben:
Retrogradation ist eher der langsame als der schnelle Fehlermodus. Über Wochen oder Monate hinweg verbinden sich Amyloseketten erneut, Weichmacher wandern und ein Film, der sich im ersten Monat geschmeidig anfühlte, wird im sechsten Monat spröde. Wenn für ein Produkt eine Haltbarkeitsdauer von zwölf Monaten angegeben ist, sollte diese Behauptung durch Tests an gealterten Proben und nicht durch ein Datenblatt mit frischer Folie untermauert werden.
Einkomponentige TPS-Folien nehmen Feuchtigkeit auf, verlieren bei Feuchtigkeit ihre Formstabilität und reißen leicht. Die Reaktion der Branche ist Blending, und die Logik jedes Blending-Partners ist ziemlich konsistent.
PBAT ist duktil und zäh, weist eine hohe Bruchdehnung auf und lässt sich auf herkömmlichen Geräten verarbeiten. Die Zugabe von Stärke zu einer PBAT-Matrix senkt die Rohstoffkosten und beschleunigt den biologischen Abbau, da Stärke als leicht verfügbare Kohlenstoffquelle für Mikroorganismen fungiert und dabei hilft, die kontinuierliche Polymermatrix aufzubrechen. Der Nachteil besteht darin, dass zu viel Stärke die Zugfestigkeit und Durchstoßfestigkeit verringert. Deshalb halten die meisten handelsüblichen Folienqualitäten den Stärkegehalt im Bereich von 10 bis 40 Prozent und verwenden einen Kompatibilisator, um eine Trennung der Phasen zu verhindern.
PLA bietet Steifigkeit und höhere Zugfestigkeit sowie bessere Klarheit, ist jedoch spröde und die Anforderungen an die industrielle Kompostierung sind anspruchsvoller. Stärke-PLA-Mischungen kommen häufig in starren Anwendungen wie Besteck und Brotdosen vor, bei denen die Steifigkeit wichtiger ist als die Reißfestigkeit. PBST und PHA liegen zwischen diesen Polen und bieten ihr eigenes Gleichgewicht aus Zähigkeit und Kompostierbarkeit.
Kompatibilität entscheidet darüber, ob Formulierungen leben oder sterben. Stärke ist hydrophil und Polyester hydrophob, sodass sich die beiden Phasen ohne einen Haftvermittler lösen und der Film an der Grenzfläche versagt. Die reaktive Extrusion mit Maleinsäureanhydrid-gepfropften Polymeren oder die Verwendung von Blockcopolymeren ist gängige Praxis. Ein Lieferant, der seinen Verträglichkeitsansatz, seine Stärkequelle und seinen Stärkegehalt nicht angeben kann, stellt Ihnen nicht genügend Informationen zur Verfügung, um ein Material zu qualifizieren.
 PBAT-Lieferanten Informationen, die aktualisiert werden müssen Produkt anzeigen →
Für Verarbeiter, die eine Folie auf Stärkebasis herstellen, ist das Polyester-Rückgrat der Anker. Ein vollständig biologisch abbaubarer Polyestertyp wie PBAT liefert dieses Rückgrat und definiert die mechanische Hülle, in der die Stärkephase agiert.
Die folgende Tabelle fasst zusammen, wie sich die gängigen Systeme in der Praxis unterscheiden. Behandeln Sie die Zahlen als Richtwerte und nicht als Garantien, da Stärkequelle, Weichmachergehalt, Verträglichkeitschemie und Filmdicke die Zahlen erheblich verschieben.
| Materialsystem | Typischer Stärkegehalt | Mechanischer Charakter | Feuchtigkeitsempfindlichkeit | Typisches Lebensende |
|---|---|---|---|---|
| Thermoplastische Stärke, plastifiziert | 70 bis 100 Prozent | Geringe Zugfestigkeit, spröde im trockenen Zustand | Sehr hoch | Industrielle Kompostierung, Erdvergrabung |
| Mit PBAT oder PBST gemischte Stärke | 10 bis 40 Prozent | Flexibel, gute Reiß- und Durchstoßfestigkeit | Mäßig | Industrielle Kompostierung, Erdvergrabung |
| Mit PLA gemischte Stärke | 10 bis 30 Prozent | Steif, hohe Zugfestigkeit, geringe Dehnung | Mäßig | Industrielle Kompostierung mit Dauerwärme |
| Mit PHA gemischte Stärke | 10 bis 40 Prozent | Robust mit guter Barrierebalance | Niedrig bis mäßig | Kompostierung zu Hause und in der Industrie |
| Mit Stärke gefülltes biobasiertes Polyolefin | 10 bis 30 Prozent | Nahe am Verhalten herkömmlicher Polyolefine | Niedrig | Mechanisches Recycling |
Die letzte Reihe wird oft mit den ersten vier verwechselt. Ein mit Stärke gefülltes Polyethylen- oder Polypropylenharz kann biobasiert sein und den fossilen Kohlenstoffgehalt reduzieren, aber die Polyolefinmatrix wird im Zeitrahmen der Kompostierung nicht biologisch abgebaut. Wenn die Anforderung eines Käufers eine zertifizierte Kompostierbarkeit ist, wird das System diese nicht erfüllen, egal wie das Marketing lautet.
Einzelhandelstüten, Lebensmittelfolien und Getränketragetaschen sind die umfangreichsten Anwendungen, vor allem weil zertifizierte kompostierbare Beutel aufgrund der Einhaltung von Fristen in mehreren Märkten zu einer Beschaffungsvoraussetzung und nicht zu einer Bevorzugung geworden sind. Stärke-PBAT-Folie läuft auf Blasfolienanlagen im LDPE-Stil mit geringfügigen Anpassungen des Temperaturprofils und des Düsenspalts, obwohl Gleit- und Antiblockadditive normalerweise neu abgestimmt werden müssen, da Stärke die Oberflächenenergie verändert.
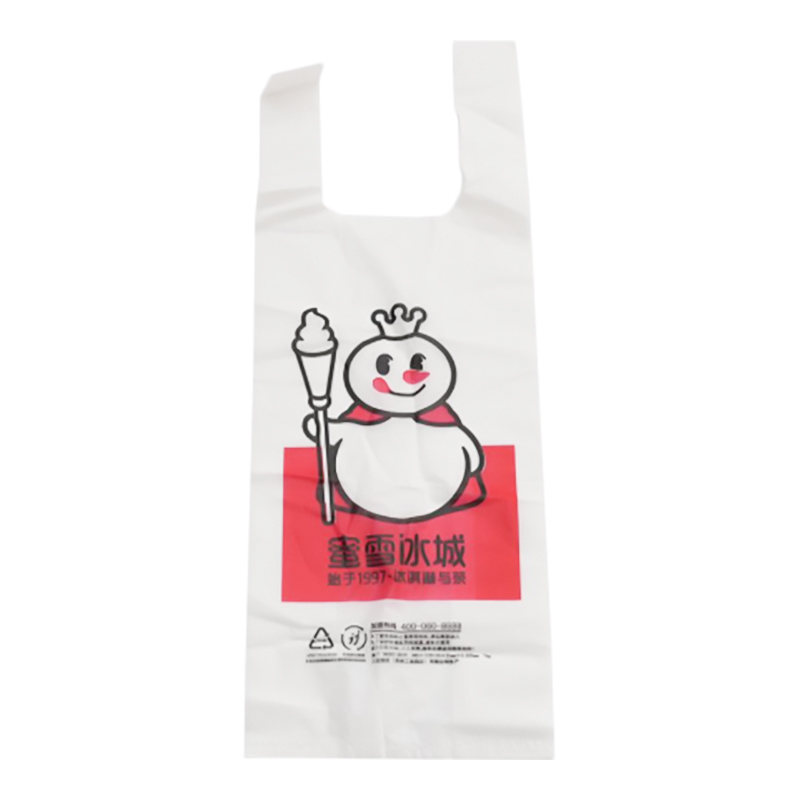 Vollständig biologisch abbaubarer Einkaufs-/Milchteebeutel aus Spezialmaterial BIO/M-2501A Das vollständig biologisch abbaubare Material BIO/M-2501A ist ein umweltfreundliches Material, das für Folienbeutelanwendungen entwickelt wurde. Das Material hat die Eigenschaften von komplett... Produkt anzeigen →
Ein Einkaufs- und Getränketrägertyp zeigt, wie eine spezielle Stärke-Polyester-Rezeptur in der Praxis aussieht: Das Gleichgewicht zwischen Tragfähigkeit, Siegelfestigkeit und Bedruckbarkeit wird auf die spezifische Aufgabe des Beutels und nicht auf einen allgemeinen Folientest abgestimmt.
Mulchfolie ist eines der stärksten technischen Argumente für Materialien auf Stärkebasis. Die Folie muss eine Vegetationsperiode überstehen, die Bodentemperatur und -feuchtigkeit halten und sich dann auf dem Feld zersetzen, ohne dass sie eingesammelt werden muss. Stärke trägt zum Abbau im Frühstadium bei, wodurch die Folie fragmentiert und nach der Ernte von Bodenmikroorganismen verzehrt wird, während der Polyesteranteil die Lebensdauer steuert. Der schwierige Teil ist die richtige Einleitungsphase: Bei zu frühem Abbau wird die Ernte freigelegt, bei zu spät bleiben Rückstände bis zur nächsten Pflanzung bestehen.
Selbstabbauende Mulchformulierungen werden rund um diese Einführungsphase entwickelt, und das Spezifikationsgespräch sollte immer die geplante Länge des Erntezyklus und die örtlichen Bodenbedingungen umfassen.
Besteck, Lunchboxen, Tassen und Strohhalme verwenden Stärke-PLA- und Stärke-PBAT-Mischungen, bei denen Steifigkeit, Hitzetoleranz und Einhaltung der Lebensmittelkontaktvorschriften die entscheidenden Anforderungen sind. Der häufige Knackpunkt ist die Wärmeformbeständigkeit. Eine Gabel auf Stärkebasis, die bei 40 Grad Celsius funktioniert, kann in einem Geschirrspülgang bei 70 Grad Celsius merklich weich werden, daher muss der beabsichtigte Verwendungszweck im Voraus angegeben werden. Das umfassendere kommerzielle Bild von Verpackungen wird in diesem Artikel ausführlicher behandelt vollständig biologisch abbaubare Beutel in der Verpackungsindustrie .
Die meisten Beschaffungsprobleme bei stärkebasierten Materialien sind auf eine unvollständige Spezifikation zurückzuführen. Die folgenden Parameter gehören in jede seriöse Anfrage und ein Lieferant sollte in der Lage sein, Messwerte statt typischer Werte bereitzustellen:
Besondere Aufmerksamkeit verdient die Zertifizierungslinie. Industrielle Kompostierungsstandards, Heimkompostierungssysteme und Angaben zur biologischen Abbaubarkeit des Bodens sind unterschiedliche Rahmenbedingungen mit unterschiedlichen Temperatur- und Zeitanforderungen. Ein für die industrielle Kompostierung bei 58 Grad Celsius zertifiziertes Harz erfüllt nicht automatisch den Anspruch auf Heimkompostierung, und ein Anspruch auf biologische Abbaubarkeit ohne benannten Standard und Zertifikatsnummer ist keine Spezifikation, sondern ein Slogan.
Materialien auf Stärkebasis weisen bekannte Schwächen auf, und das Vortäuschen von etwas anderem verschwendet Entwicklungszeit. Die Feuchtigkeitsdampfsperre ist in der Regel schwächer als die von Polyolefinen, was den Einsatz in Trockenwarenverpackungen mit langer Haltbarkeitsdauer einschränkt, es sei denn, es wird eine mehrschichtige Struktur oder Beschichtung verwendet. Stärkereiche Folien können auf der Rolle klebrig sein und zum Verblocken neigen. Die thermische Stabilität während der Verarbeitung ist geringer, als es die meisten Konverter gewohnt sind. Das Alterungsverhalten muss für die vorgesehene Haltbarkeitsdauer nachgewiesen und nicht angenommen werden.
Die Leistung am Lebensende ist an Bedingungen geknüpft und nicht universell. Diese Materialien werden unter kontrollierten Bedingungen mit der richtigen Mikrobenpopulation, Temperatur und Feuchtigkeit zuverlässig abgebaut. Auf einer trockenen, kalten und sauerstoffarmen Mülldeponie verläuft der Abbau langsam, unabhängig vom Material, weshalb das glaubwürdige Wertversprechen in Kompostierbarkeit und organischem Recycling liegt und nicht in dem Versprechen, dass Müll verschwinden wird. Auch die Sortierung ist wichtig: Ein kompostierbarer Beutel, der einem mechanischen Recyclingkreislauf zugeführt wird, kann das Rezyklat verunreinigen, daher sind klare Kennzeichnungs- und Entsorgungsanweisungen Teil des Produkts und kein nachträglicher Gedanke.
Stärke ist einer der günstigsten verfügbaren Biopolymer-Rohstoffe und kommt genau deshalb in so vielen Formulierungen vor. Eine Erhöhung der Stärkebeladung senkt die Verbundkosten, verringert aber auch die mechanische Leistung und kann zu einem Anstieg des Verarbeitungsausschusses führen, sodass die scheinbare Ersparnis an der Linie verpuffen kann. Die ehrliche Berechnung basiert auf den Kosten pro fertiger Einheit, einschließlich Trocknungsenergie, Ausschussrate, Ausfallzeiten für die Schneckenreinigung und der Ausbeute an konformem Produkt, und nicht auf den Kosten pro Kilogramm Harz.
Das Angebot an Stärke wird weltweit als Rohstoff gehandelt, der an die Mais-, Maniok- und Kartoffelernte gebunden ist. Daher schwanken die Preise saisonal und die regionale Verfügbarkeit variiert. Polyestermischungspartner stellen eine konzentriertere Lieferkette mit eigenen Preiszyklen dar. Eine Formulierung aus zwei Quellen, bei der die Stärke- und Polyesterkomponenten getrennt qualifiziert werden, ist eine praktische Absicherung gegen Störungen aus einer einzigen Quelle.
Führen Sie für einen ersten Versuch eine kontrollierte Sequenz durch: Trocknen Sie das Harz bis zum angegebenen Feuchtigkeitsziel und zeichnen Sie den tatsächlichen Wert auf, erstellen Sie ein Temperaturprofil mit der Schmelze unterhalb der vom Lieferanten angegebenen Obergrenze, extrudieren Sie eine kleine Menge und messen Sie die Gleichmäßigkeit der Foliendicke, halten Sie dann Proben für Zug-, Siegelfestigkeits- und Hitzebeständigkeitstests bereit. Bewahren Sie einen alten Probensatz aus demselben Lauf auf, sodass die Daten für Monat drei und Monat sechs aus identischem Material stammen. Wenn eine Formulierung den Test nicht besteht, sollten die Feuchtigkeits-, Temperatur- und Verträglichkeitsvariablen nacheinander geändert werden, da die gleichzeitige Änderung aller drei zu einem Ergebnis führt, das niemand reproduzieren kann.
Biologisch abbaubare Materialien auf Stärkebasis belohnen Käufer, die sie als technisches System und nicht als Rohstoffersatz betrachten. Wenn Sie eine Sorte spezifizieren, eine Rezeptur mischen oder ein Produkt von einer Probe in eine Containerladung transportieren, ist ein technisches Gespräch über Ihre Prozessbedingungen und Zielleistung der schnellste Weg, bevor eine Bestellung aufgegeben wird. Sie können dieses Gespräch über unsere beginnen Kontaktseite .
+86 18101032584
Nr. 60-1, Jichuan East Road, Hagelindustrial Park, Hageling District, Stadt Taizhou.


Urheberrecht © Taizhou Huangyan Zeyu New Material Technology Co., Ltd. Alle Rechte vorbehalten.
 Benutzerdefinierte vollständig abbaubare Rohstoffhersteller


 English
 Français
 Español
 Deutsch
 italiano